
石墨镶嵌轴承如何提高安装精度
要提高石墨镶嵌轴承的装置精度,可从装置前预备、装置进程控制、装置后查看调整及人员与设备管理等方面下手,以下为具体措施:
装置前预备:
清洁作业:清洁轴和轴承座的装置表面,保证无杂质、油污和毛刺,以免影响装置精度和轴承功能。
查看轴承:仔细查看石墨轴承的外观,查看是否有裂纹、残缺等缺点,测量轴承的内径、外径等尺度,保证其符合装置要求。
东西预备:预备好所需的装置东西,如套筒、锤子等。关于过盈合作,可预备热装或冷装所需的设备,如热油、液氮等。
装置进程控制:
选择合适的装置方法:
过盈合作:可采用热装或冷装的方法。热装时,将轴承放入热油中加热使其胀大,然后迅速套在轴上;冷装则是将轴放入液氮等冷却介质中使其收缩,再将轴承装置到轴上。加热或冷却的温度应严格控制,避免过高或过低影响轴承功能。
间隙合作:可直接将轴承轻轻敲入轴承座或轴上,留意要均匀用力,避免轴承倾斜。
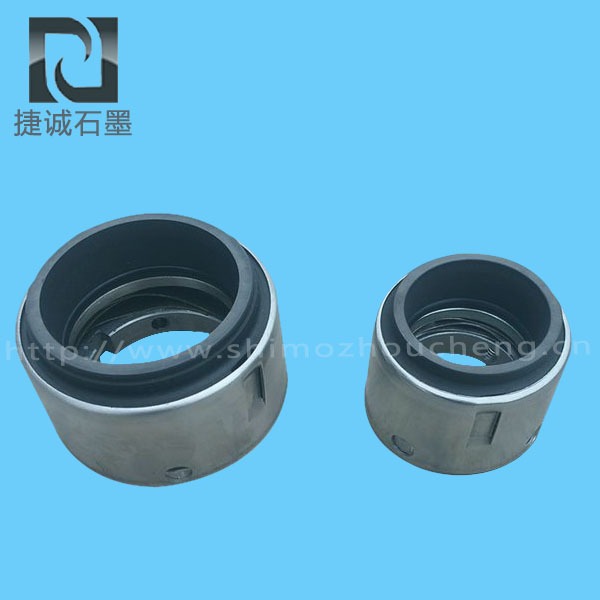
使用专用东西:利用套筒装置轴承时,套筒内径应略大于轴颈,外径略小于轴承内圈挡边直径,且套筒两端应平整并与筒身笔直,保证装置省力省时,质量牢靠。
控制环境因素:保持装配环境恒温、干燥、清洁,有利于减小环境因素对装配精度的影响。
装置后查看与调整:
查看装置方位:装置完成后,查看轴承的装置方位是否正确,保证其与轴和轴承座合作良好。
固定轴承:进行固定,避免轴承在运转进程中产生位移。
运转查看:进行运转查看,用手旋转承认轴承是否旋转顺畅。一起,查看轴承温度是否正常,如无反常,一般1~2小时后温度稳定。
人员培训与设备管理:
人员培训:加强操作人员对轴承装置工艺、设备操作及质量标准的培训,推广标准化作业流程(SOP),削减人为误差。
设备管理:定时校验装置设备,保证设备精度和稳定性。对热装或冷装设备,应定时查看其温度控制系统的准确性。