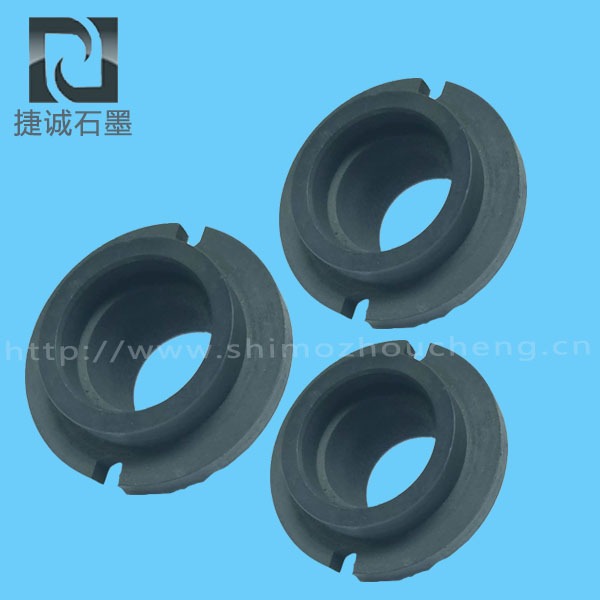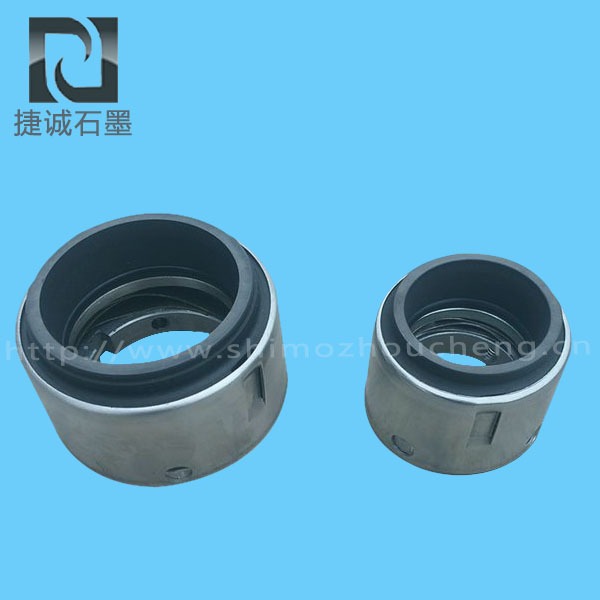

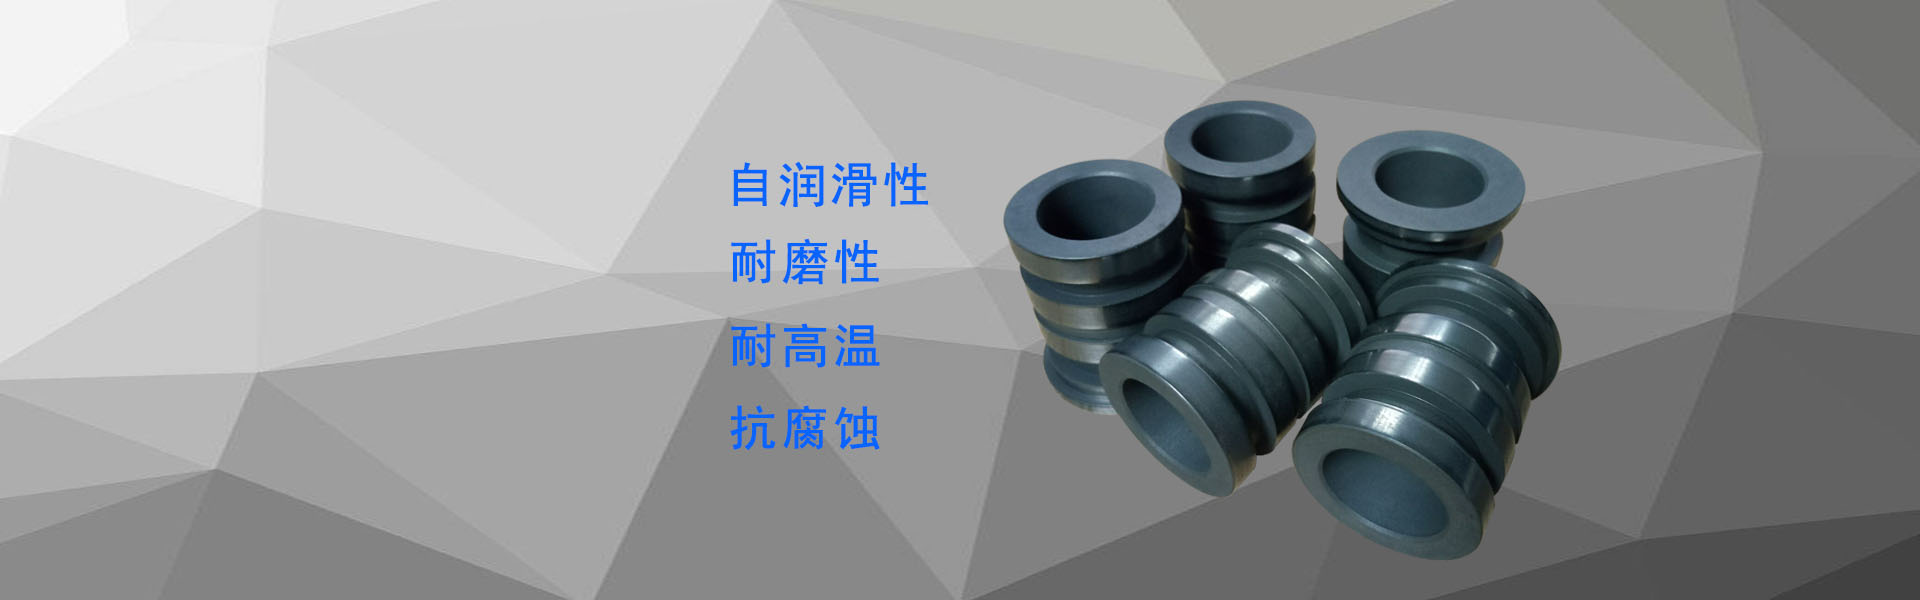
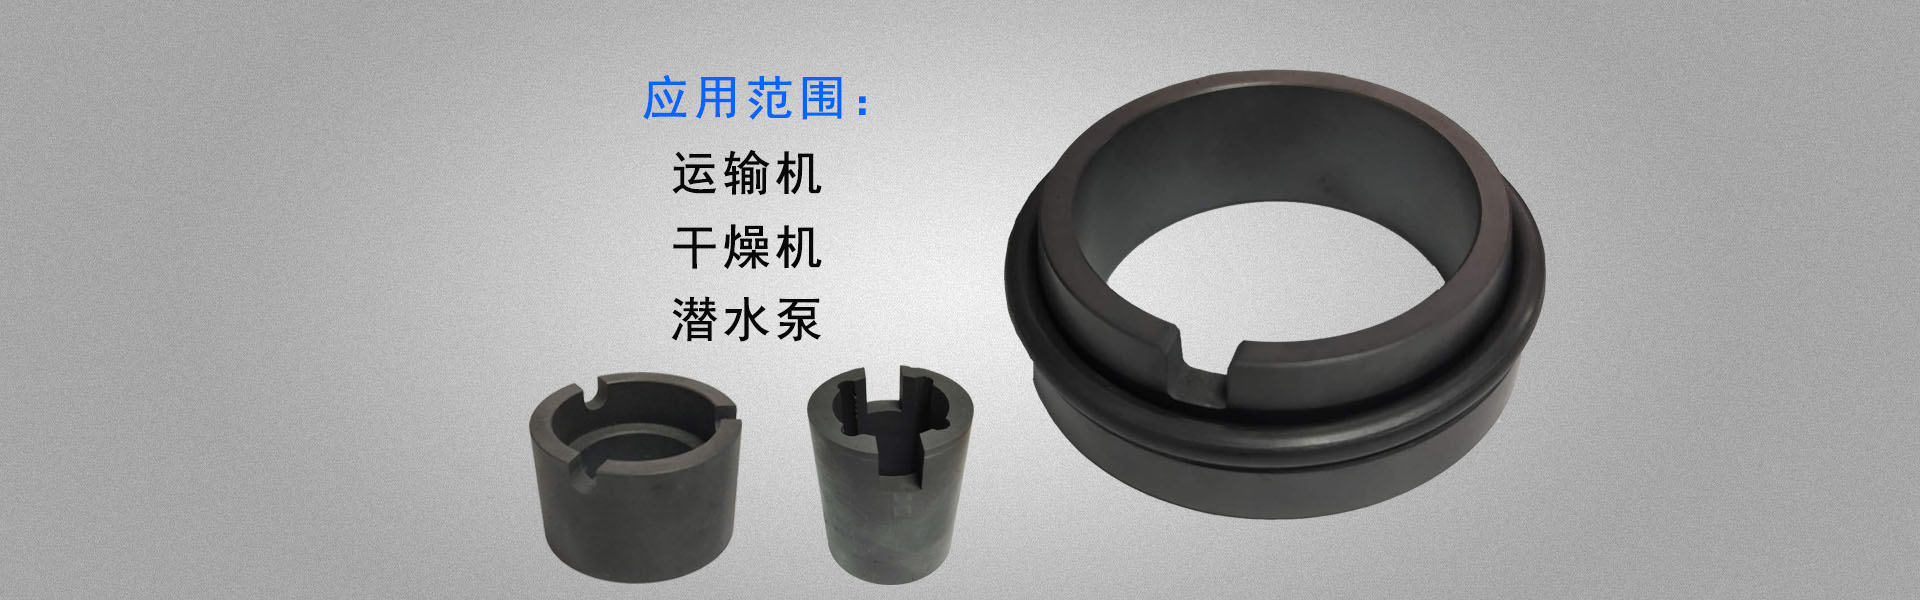
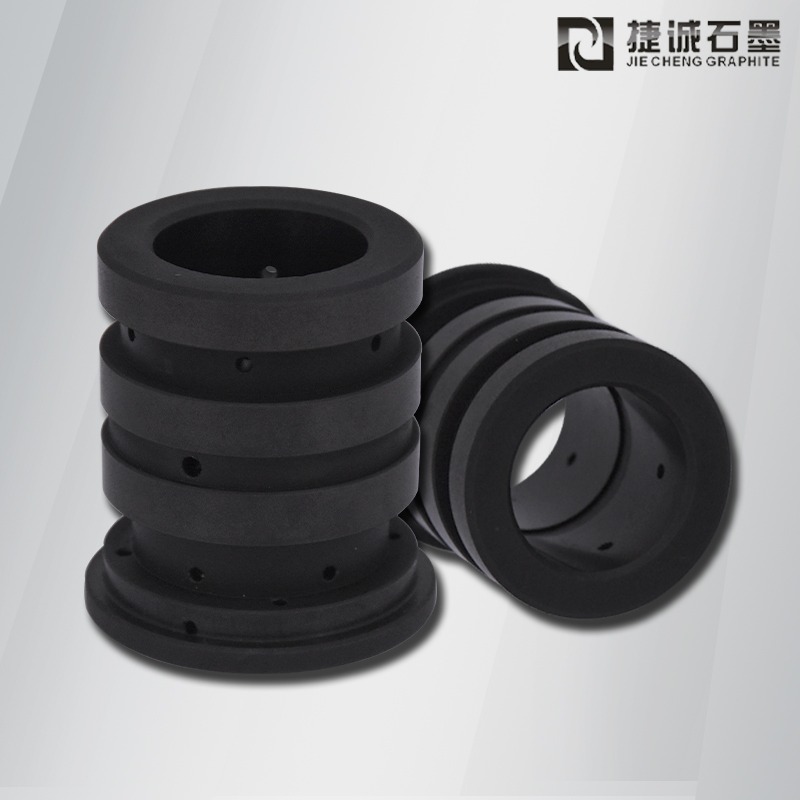
碳石墨轴承轴套
碳石墨轴承轴套的加工参数优化需综合考虑资料特性、加工精度、表面质量及出产功率等因素,以下是具体分析和建议:
加工参数优化的要害方向
切削参数调整
切削速度:恰当进步切削速度可下降表面粗糙度,但需避免过高导致切削力波动和温度升高,反而影响加工质量。
进给量:添加进给量可进步加工功率,但过大会加剧刀具磨损和切削力,需在刀具寿数和加工质量间获得平衡。
切削深度:过大的切削深度会加速刀具磨损甚至破损,需依据资料硬度和刀具强度合理挑选。
刀具挑选与改进
刀具资料:选用耐磨性好的刀具资料,如硬质合金或陶瓷刀具,以习惯碳石墨资料的加工特性。
刀具几许参数:优化刀具的前角、后角和刃口形状,削减切削力和切削热,进步加工表面质量。
刀具涂层:选用涂层技能进步刀具的耐磨性和抗粘结性,延伸刀具寿数。
加工工艺优化
强化研磨加工:通过强化研磨工艺,在加工表面构成微观残余压应力,改进套圈的疲惫强度,延伸轴承疲惫寿数。
超精密加工:选用研磨、抛光等超精密加工技能,进一步进步轴承套的精度和表面质量。
实时监测与反应操控
传感器技能应用:通过安装在机床上的传感器实时监测切削力、振荡、温度等要害参数。
反应操控:依据实时监测数据及时调整切削参数,确保加工进程的稳定性和零件质量。
加工参数优化的具体方法
实验规划法
通过规划合理的实验计划,确认影响加工质量的要害因素和最优参数组合。
对实验成果进行统计分析,找出各因素之间的相互作用和影响规律,为参数优化供给依据。
数值模仿法
建立碳石墨轴承轴套加工的数值模型,模仿不同参数组合下的加工效果。
依据模仿成果优化加工参数,进步加工质量和功率。
智能优化算法
选用合适碳石墨轴承轴套加工参数优化的智能算法,如遗传算法、粒子群算法等。
将加工参数进行编码,利用智能算法对加工参数进行寻优,找到最优参数组合。
加工参数优化的注意事项
资料特性考虑
碳石墨资料属于脆性资料,机械强度相对较低,需避免过大切削力和振荡导致资料破损。
资料的热膨胀系数小,热稳定性好,但仍需操控加工进程中的温度变化,避免热变形影响加工精度。
加工精度与表面质量
碳石墨轴承轴套的加工精度直接影响设备的功能和寿数,需采纳有效措施操控加工误差。
表面质量对设备的运转平稳性和耐磨性有重要影响,需优化切削参数和选用合适的刀具。
出产功率与成本
在确保加工质量和精度的前提下,需采纳措施进步加工功率,下降出产成本。
合理挑选和调整加工参数,延伸刀具寿数,削减刀具更换频率。